



-
 Фото завода
Завод литья под давлением
-
 Фото завода
Производственное предприятие
О Нас
Мы предоставим вам лучший сервис!
Являясь современным производственным предприятием, компания с момента своего основания в 2019 году занимается исследованиями, разработками и производством чугуна, литой стали и различных изделий из цветных металлов. Его предшественник был глубоко вовлечен в сферу международной торговли, и благодаря лучшему качеству продукции и продуманному сервису он завоевал широкое признание и похвалу на внутреннем и внешнем рынках.
Добро пожаловать
Мы с нетерпением ждем возможности сотрудничать с вами!
Экономия вашего времени
Надежная компания
быстрое реагирование
Преимущество
Почему выбирают нас?
компания также представила более 40 станков различных типов, в том числе более 20 станков с ЧПУ и современный обрабатывающий центр, которые могут гибко выполнять различные проекты по обработке и предоставлять услуги по индивидуальной сборке или поддержке компонентов в соответствии с потребностями клиентов. Ее продукция широко используется в различных сегментах машиностроительной промышленности.
Приветственный запрос
Мы создали совершенную сеть продаж и систему послепродажного обслуживания, чтобы предоставлять клиентам больше поддержки и услуг.
Если у вас есть стандартные потребности в закупке деталей, или вам нужны индивидуальные решения, добро пожаловать на звонок или оставить сообщение в любое время, чтобы проконсультироваться, с нетерпением ждем работы с вами, чтобы выиграть вместе!
-
Постоянное совершенствование
-
Приверженность клиентам
-
Лучшее качество, которое вы можете получить
Управление всей системой с помощью современных технологий

Новаторство и прагматизм
Продукция торговой сети Хэбэйского Кэчжаня успешно экспортируется в десятки стран и регионов, таких как Соединенные Штаты, Великобритания, Германия, Италия, Южная Африка, Россия и Объединенные Арабские Эмираты.
Продукция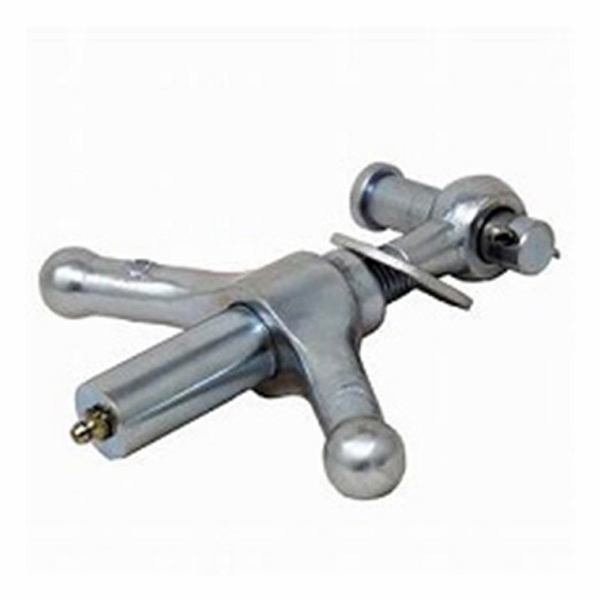
Поставляется со смазкой и набором гаек для быстрого крепления
Гайки изготавливаются из различных материалов и типов, что позволяет удовлетворить потребности различных машин и оборудования, а также условий труда. Распространенные материалы включают углеродистую сталь, нержавеющую сталь, цветные металлы (например, медь) и т.д.
Подробнее 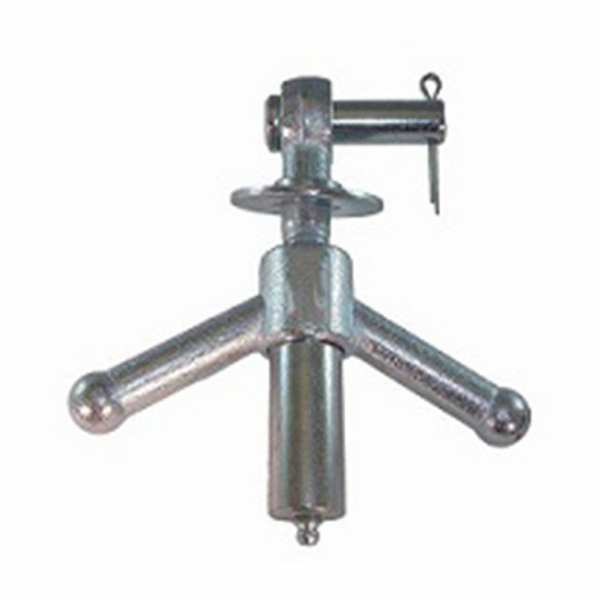
Поставляется с комплектом крепежных гаек для смазки
Меры предосторожности при совместном использовании: Размер гайки должен соответствовать размеру болта или винта, чтобы обеспечить герметичность и надежность соединения. Момент затяжки: При затягивании гайки используйте подходящий динамометрический или торцевой ключ, чтобы избежать чрезмерного усилия, приводящего к повреждению болта или гайки. Меры по предотвращению ослабления: Для соединительных деталей, которые должны выдерживать вибрацию, удары и другие нагрузки, следует принимать меры по предотвращению ослабления, такие как использование контргайки, установка пружинных шайб и т.д.
Подробнее 
Конусная втулка
Материал: Используется чугун, который обладает высокой прочностью и хорошей износостойкостью и подходит для различных промышленных применений. Производственный процесс: литье из песчаной скорлупы с покрытием для обеспечения точности изготовления и качества поверхности. Модель: OEM, поддержка индивидуального дизайна и производства. Размер: Может быть настроен в соответствии с потребностями клиента в соответствии с различными спецификациями.
Подробнее 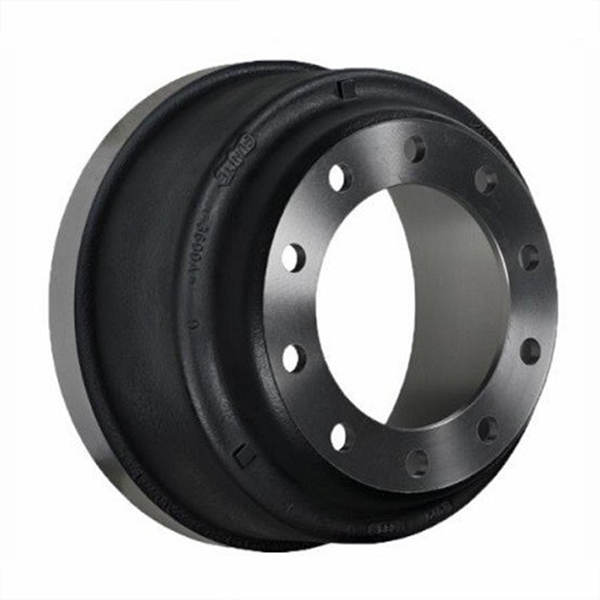
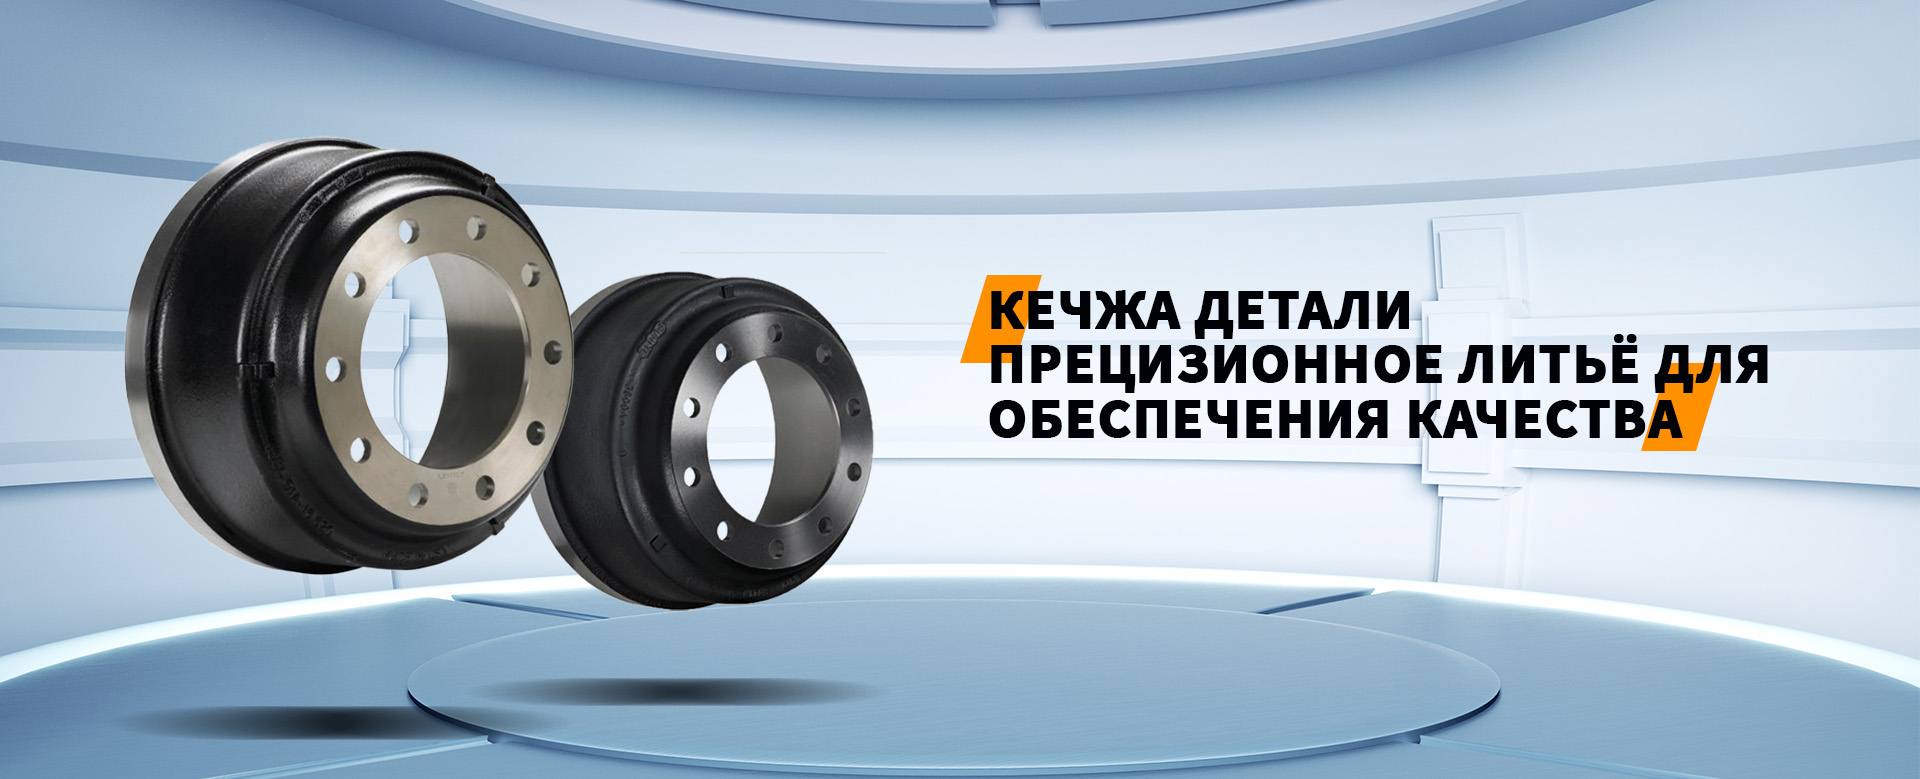
Тормозной барабан
Высокопрочный чугун: Тормозной барабан изготовлен из высокопрочного серого чугуна или легированного чугуна, содержащего Cr, который обладает достаточной прочностью и жесткостью. Литье из песчаника с покрытием: Передовые технологии производства обеспечивают точность и долговечность изделия, одновременно повышая эффективность производства. Интегральный тип литья: конструкция относительно проста, качество высокое, и он в основном используется для транспортных средств средней и большой грузоподъемности. Высокая прочность и износостойкость: Тормозной барабан изготовлен из высококачественных материалов и передовых технологий производства, которые обладают высокой прочностью и хорошей износостойкостью и могут поддерживать стабильную работу производительность в экстремальных условиях труда. Материал: Серый чугун HT250 Производственный процесс: литье из песчаника с покрытием и обработка на станке с ЧПУ Модель: OEM Размер: потребительский спрос
Подробнее 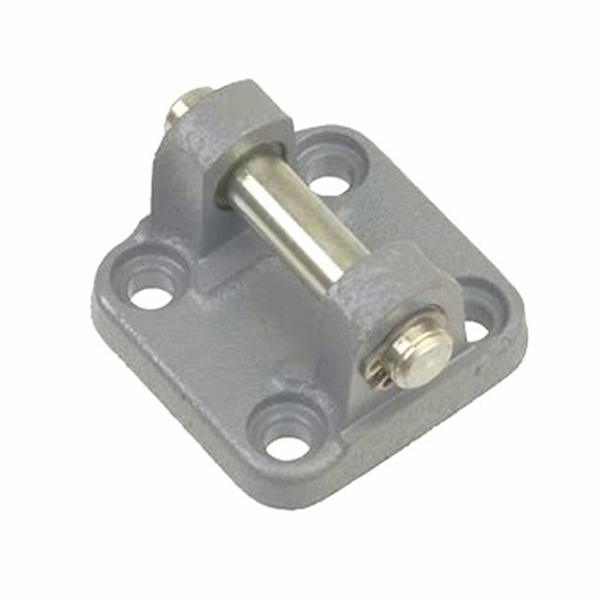
Стент
Кронштейн из углеродистой стали для литья по выплавляемым моделям, легированной стали, нержавеющей стали Материал изделия: углеродистая сталь, легированная сталь, нержавеющая сталь Производственный процесс: литье по выплавляемым моделям Модель: OEM Размер: изготавливается по чертежам заказчика
Подробнее 
Испытатель твердости
Испытательное оборудование

Машина для испытания на растяжение
Испытательное оборудование

Рентгеновский дефектоскоп
Испытательное оборудование
Мы завоевали долгосрочное доверие отечественных и зарубежных клиентов и стали надежным и качественным партнером в области производства деталей для машин.
Мы работаем с ними уже много лет, и их профессионализм поражает. Их мастера - первоклассные специалисты, а их мастерство - изысканно. Обработанные ими детали отличаются исключительно высокой точностью размеров и качеством.

Александр
Ранее при закупке деталей испытывал беспокойство, пока не столкнулся с их продукцией, стабильность качества и надежность которой превосходят воображение, строгая система контроля качества, так что каждая доставленная к нам в руки деталь может быть идеально адаптирована к нашему оборудованию.

Мария
Наша компания предъявляет высокие требования к изготовлению деталей на заказ, и мы искали множество производителей, но не были удовлетворены, пока не нашли их, и они быстро разработали решение для особых требований, которые мы выдвигали.

Анна
Новости
Новости
Аустенитный чугун с шаровидным графитом (ADI): свойства, преимущества и области применения
Аустенитный чугун с шаровидным графитом (ADI): свойства, преимущества и области применения Аустенитный чугун с шаровидным графитом (ADI) — это высокопрочный конструкционный материал, который получается в результате специальной термической обработки высокопрочного чугуна с шаровидным графитом. Благодаря уникальной микроструктуре, состоящей из аустенита и включений шаровидного графита, ADI сочетает в себе высокую прочность, отличную износостойкость, хорошую ударную вязкость и превосходную обрабатываемость. Именно поэтому он широко применяется в машиностроении, автомобилестроении, горнодобывающей промышленности и производстве сельскохозяйственной техники. Основные преимущества ADI — Высокая прочность при относительно небольшом весе деталей.— Отличная износостойкость и сопротивление усталостным нагрузкам.— Хорошая демпфирующая способность и низкий уровень шума при работе.— Возможность замены стальных и кованых изделий при снижении себестоимости.— Широкие возможности для литья сложных по форме деталей. Одним из ключевых преимуществ ADI является возможность значительного снижения массы деталей без потери прочности. Это особенно важно для производителей грузового и легкового транспорта, где каждый килограмм веса напрямую влияет на расход топлива и экологические показатели. Наша компания специализируется на производстве различных видов литых деталей, включая изделия из аустенитного чугуна с шаровидным графитом (ADI) и низкотемпературного чугуна с шаровидным графитом. Мы применяем современные технологии литья и строгий контроль качества, что гарантирует стабильные механические свойства и точные геометрические размеры каждой детали. Обращайтесь к нам за консультацией и расчётом стоимости — наши специалисты помогут подобрать оптимальный материал и технологию для вашего проекта.
Подробнее 
Новости
Как инновации влияют на запчасти для нефтяного оборудования?
содержание Эволюция материалов Технологии производства Ограничения и риски Роль международной торговли Заключение: важно идти в ногу с временем Инновации в производстве запчастей для нефтяного оборудования приводят к увеличению надежности и эффективности работы всей системы. Разберемся, как нововведения трансформируют этот сложный рынок и помогают компаниям удерживаться на передовой. Эволюция материалов Инновации в материалах имеют ключевое значение. Например, компания ООО Хэбэйский Кэчжань по производству деталей для машин активно использует исследования в цветных металлах для улучшения износостойкости изделий. Переход от традиционных материалов к более продвинутым позволяет снизить вес и увеличить долговечность компонентов. Важно, что технологии не стоят на месте, и мы видим растущее развитие композитов, которые начинают применять в самых критичных узлах. С технологической точки зрения, внедрение новых сплавов и их обработка создаёт увлекательные вызовы и перспективы. Ведь адаптация под специфические условия добычи нефти требует не только теоретических знаний, но и практического опыта. Например, в условиях арктической добычи особое внимание уделяется морозостойкости материалов. Однако, даже самые продвинутые материалы иногда подводят. Возникает проблема усталости металлов, и здесь в игру вступает регулярное тестирование и контроль качества производства. Это служит гарантией безопасности работы производственных мощностей и соответствия высоким стандартам. Технологии производства Помимо материалов, важную роль играют производственные технологии. Передовые виды обработки и 3D-печать активно применяются, особенно в случаях необходимости индивидуального подхода к заказчику. ООО Хэбэйский Кэчжань не только производит, но и адаптирует детали под запросы клиентов, что становится возможным благодаря современному оборудованию и моделированию. Пример из практики: разработка соединительных элементов с использованием лазерной резки и последующей термообработки. Это позволяет достигать идеальной согласованности элементов, что невозможно в условиях традиционной механической обработки. Вместе с тем, внедрение новых технологий всегда сопряжено с определёнными рисками. Ошибочное калибрирование параметров или сбои в работе оборудования могут привести к серьёзным последствиям. Именно поэтому в компании уделяется особое внимание контролю качества на каждом этапе производства. Ограничения и риски Как и в любой инновационной сфере, существуют ограничения. Одним из них является высокая стоимость внедрения технологий и материалов. Некоторые компании не могут позволить себе модернизировать оборудование, что становится определяющей границей развития. Ещё одним риском остается человеческий фактор. Несмотря на высокий уровень автоматизации, квалификация персонала остаётся решающим фактором успешного внедрения любых инноваций. Без грамотных специалистов даже самое продвинутое оборудование будет проигрывать в производительности. Кроме того, непредсказуемые внешние факторы, такие как изменения в мировой экономике или природные катаклизмы, часто ставят под угрозу поставки и производство запчастей. Это важный фактор, учитываемый при разработке стратегий адаптации к рынку. Роль международной торговли ООО Хэбэйский Кэчжань, благодаря своему опыту в международной торговле, занимает лидирующие позиции на рынках. Использование передовых инноваций делает её продукцию востребованной за рубежом. Однако нестабильность рынка и колебания валют требуют постоянной адаптации ценовой политики. Для этого важны долгосрочные партнерства и постоянные инвестиции в исследования. Именно такие шаги помогают компании оставаться конкурентоспособной и снижать риски от неудачных сделок или изменения спроса. Интересно отметить, что на внутреннем рынке продукция также укрепляет свои позиции благодаря хорошей репутации и высокому качеству сервиса, о чём свидетельствуют многочисленные отзывы на сайте https://www.hbkezhanmachinery.com. Заключение: важно идти в ногу с временем Современные инновации в запчастях для нефтяного оборудования представляют собой сложный и динамичный процесс. Компании, которые успевают адаптироваться к таким изменениям, не только выживают, но и становятся лидерами в своей области. ООО Хэбэйский Кэчжань является прекрасным примером компании, успешно сочетающей опыт с инновациями. Это подчеркивает важность стратегии развития и гибкости в сложных условиях рыночной конкуренции. Подводя итог, становится ясно: для успеха недостаточно приобретать лучшие материалы и оборудование — нужно уметь эффективно их применять. Внедрение инноваций требует комплексного подхода, который включает в себя обучение персонала, совершенствование производственных процессов и постоянное улучшение качества продукции. И только таким образом можно уверенно смотреть в будущее.
Подробнее 
Новости
Технология формования оболочки из мембранного песка с использованием стальных шариков и закладки в форму: обмен опытом по обеспечению стабильного производства высокопластичного чугуна с шаровидным графитом с высоким относительным удлинением
В производстве сфероидального чугуна стремление к одновременному достижению высокой пластичности и высокой прочности является распространённой, но сложной задачей. Особенно это касается случаев, когда конструкция отливки сложна, толщина стенок сильно варьируется или отливка относится к типу тонкостенных изделий. Вопрос о том, как стабильно добиться показателей удлинения более 17% и предела прочности на растяжение выше 470 МПа, остаётся центральной темой внимания отрасли. На основе многолетней практики мы разработали технологический процесс, сочетающий использование оболочковых форм из покрытого песка с закладкой стальных шариков в ящик; этот метод позволяет не только обеспечить высокую точность размеров отливок, но и значительно улучшить вязкость и однородность материала. В данной статье мы систематически представим ключевые моменты управления этим процессом, охватывающие такие основные этапы, как проектирование химического состава, процесс сфероидирующего инокуляционного обработки, изготовление оболочковых форм, закладку шариков в ящик и управление охлаждением, — тем самым предоставляя коллегам полезный опыт для применения. I. Обзор технологии и ключевые преимущества Формованные песчаные оболочки с покрытием, обладая высокой точностью размеров, хорошей упругостью и низким газовыделением, часто используются для отливок сложной конструкции с высокими требованиями к поверхности. В свою очередь, метод заливки стальными шариками в опоку, благодаря высокой теплопроводности и текучести, позволяет быстро выравнивать скорость охлаждения отливок, снижать внутренние напряжения, вызванные перепадами температур, и способствовать процессу графитизации, что, в свою очередь, способствует образованию феррита и равномерному распределению матрицы. Основная цель данного технологического процесса заключается в стабильном поддержании удлинения на уровне не менее 17% при условии обеспечения предела прочности на растяжение не ниже 470 МПа. Реальные данные производства показывают, что образцы, изготовленные с применением этой технологии, достигают предела прочности на растяжение до 490 МПа и удлинения более 18%. Основные эксплуатационные характеристики также соответствуют значению предела прочности на растяжение 470 МПа и удлинению более 17%, что особенно актуально для деталей, требующих высокой ударопрочности и вязкости. 2. Точное управление химическим составом Компонентный дизайн является основой высокопрочного чугуна с шаровидным графитом; необходимо строго соблюдать баланс содержания таких элементов, как углерод, кремний и марганец. Содержание углерода (C) : Контроль в 3,7%~3,8% Это предпочтительно. Более высокое углеродное эквивалентное число способствует выделению графита, улучшает литейную текучесть и снижает склонность к усадке при затвердевании, создавая благоприятные условия для последующего превращения в феррит. Содержание кремния (Si) : Си перед печью : Следует контролировать в 1,5%~1,7% Чтобы избежать чрезмерного повышения, которое приводит к увеличению хрупкости. После зачатия Si Посредством последующей обработки при выращивании конечное содержание Si будет повышено примерно до… 2,0% Это способствует зарождению графита, утончению структуры и увеличению доли феррита. Содержание марганца (Mn) : Чем ниже, тем лучше Рекомендуется ниже 0,3%. Марганец легко образует карбиды на границах зерен, что снижает вязкость и особенно неблагоприятно сказывается на достижении высокой удлинённости. Обработка магнием (Mg) : Принять Линия для сфероидизации 20Mg Проводите шаровидование, регулируя скорость шаровидования в зависимости от температуры чугуна и вместимости ковша, чтобы обеспечить стабильную степень усвоения магния и оптимальное содержание остаточного магния — это гарантирует высокую степень шаровидования и не приводит к чрезмерному увеличению склонности к образованию белого чугуна. 3. Двойная гарантия при обработке для вынашивания Беременность является ключевым этапом повышения характеристик чугуна с шаровидным графитом; в данном процессе используется… Внутрипакетное развитие + развитие с течением потока Двойной способ обеспечивает мелкие, круглые графитовые шарики в достаточном количестве. Внутри сумки зарождается Добавить в ковш для чугуна 0,3% Из Фракция размером 3–8 меш. Кремнийжелезный содействующий материал. Этот этап проводится преимущественно после сфероидизации и перед заливкой, его цель — увеличить количество графитовых ядер и улучшить эффект сфероидизации. Рождение с течением. : В процессе заливки равномерно добавляйте через систему подачи. 0,2% Из Фракция размером 0,8 мм Мелкозернистый инокулянт. Инокуляция в процессе литья эффективно предотвращает снижение активности инокулянта и особенно заметно улучшает форму графита в тонкостенных участках. 4. Основные моменты технологии изготовления форм с мембранным песком и заливки стальными шариками в опоку Контроль толщины оболочки : Для Тонкостенные мелкие детали Рекомендуется, чтобы толщина оболочки была не менее: 12mm Достаточная толщина не только повышает прочность формы, предотвращая её разрыв или деформацию при заливке, но и позволяет умеренно замедлить скорость охлаждения, что способствует образованию феррита. Закладка стальных шариков в ящик и управление охлаждением : После заливки песчаную форму заполняют стальными шариками (примерные размеры формы: 1000×2000×700 мм); благодаря высокой теплопроводности стальных шариков тепло равномерно рассеивается. Время теплоизоляции После заливки рекомендуется Более 24 часов Еще раз вскройте упаковку. Достаточное теплоизоляционное и медленное охлаждение эффективно способствует разложению эвтектического цементита, позволяя углероду в полной мере превратиться в графит, что, в свою очередь, повышает содержание феррита и удлинение. Этот этап оказывает значительное влияние на стабильность характеристик; особенно в крупногабаритных корпусах недостаточная теплоизоляция легко приводит к образованию перлита или карбидов в сердцевине, что снижает ударную вязкость. 5. Реальные характеристики и металлографический анализ Благодаря описанному выше технологическому контролю мы добились следующих стабильных характеристик: Характеристики пробного стержня : Предел прочности при растяжении ≥490 МПа, относительное удлинение ≥18% Собственные характеристики : Предел прочности на растяжение ≥470 МПа, относительное удлинение ≥17% Что касается металлографической структуры, то в местах с толстыми стенками или деталях с обычной толщиной стенок можно достичь… Более 95% феррита Шары графита однородны по размеру, степень сфероидизации превышает 90%. Однако следует обратить внимание, что… Для тонкостенных деталей (например, при толщине стенки <10 мм) Благодаря быстрому охлаждению доля феррита обычно находится в пределах… 70%~80% В промежутке остальное — это перлит. Хотя это незначительно влияет на удлинение, благодаря оптимизации толщины оболочки и управлению охлаждением всё же можно удовлетворить большинство требований к высокой ударной вязкости. 6. Часто задаваемые вопросы и пути их решения Недостаточная удлинённость : Проверьте, не превышает ли уровень Mn, не ухудшается ли состояние плода и не слишком ли рано произведён вскрытие ящика. Меры: снизить содержание Mn, усилить инокуляцию в процессе литья и продлить время поддержания температуры до более чем 24 часов. На тонкостенных участках содержание феррита пониженное. : В основном вызвано слишком быстрым охлаждением. Меры: увеличить толщину оболочки до 12 мм и более; соответствующим образом повысить углеродный эквивалент; обеспечить плотное закладывание стальных шариков в форму для равномерного отвода тепла. Неполная сферизация : Проверьте скорость введения сфероидирующего агента и эффективность его покрытия, чтобы избежать потерь Mg. Меры: Регулировать скорость линии сфероидизации в зависимости от температуры чугуна и вместимости ковша, а также усиливать покрытие и перемешивание после сфероидизации. 7. Заключение Технология, включающая использование оболочки из облицованного песка и заливку стальных шариков в форму, с помощью которой… Точный контроль химического состава 、 Двойная обработка оплодотворения 、 Рациональная конструкция корпуса И Строгое управление охлаждением Этот процесс позволяет стабильно производить чугун с шаровидным графитом с высокой степенью удлинения и высокой прочностью. Данная технология особенно подходит для деталей, требующих повышенной вязкости и ударопрочности, таких как детали автомобильных шасси, гидравлические компоненты, детали высокоскоростных поездов и другие. Следует отметить, что технологические детали необходимо незначительно корректировать с учётом конкретной конструкции отливки, толщины стенок и условий производства, однако основные принципы остаются неизменными: Способствовать графитизации, замедлять охлаждение, выравнивать структуру Мы уверены, что этот проверенный на практике опыт послужит полезным ориентиром для широкого круга литейных предприятий и поможет повысить качество и конкурентоспособность отливок с высокой добавленной стоимостью. Цель данной статьи — поделиться практическим технологическим опытом из реального производства; конкретные технологические параметры следует настраивать с учётом особенностей вашего оборудования и материалов. Будем рады дальнейшему обмену информацией и консультациям!
Подробнее